PG关注到,研华10月6日发布自动质量检查指南,介绍利用相机、传感器、规则方法与AI模型检查产品,并将判断连接到工厂系统。资料同时涉及样本、照明和误判问题,为理解质检项目提供了技术框架。
与单独讨论视觉模型相比,自动质检更需要回答流程问题:什么样的产品算合格,无法确定的结果交给谁,剔除之后又如何处理。本文围绕这些问题作独立观察,讨论自动判断怎样进入质量管理。
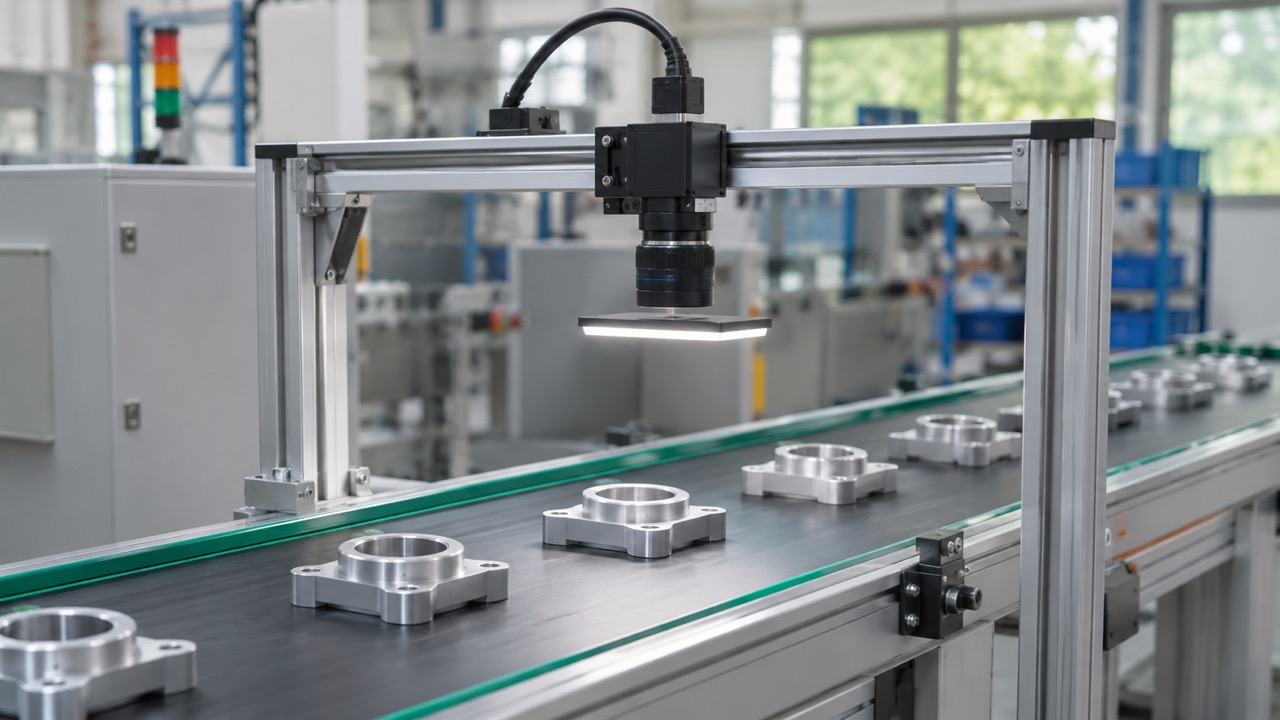
先定义检查任务,再讨论自动化程度
官网将自动质检描述为采集、分析、判定和触发动作的组合,提及PLC、MES及质量数据库连接,也介绍ICAM-540等边缘设备方向。指南提醒使用具有代表性的样本,并区分误剔除与缺陷漏出。
从质量流程看,尺寸超差、外观差异和装配缺件并不必然采用同一标准。项目应把检查项目写得足够具体,避免不同人员对同一标签理解不同。标准含糊时,自动化只会更快地产生含糊结果。
样本整理也应保留产品背景。来自不同材料、工序或版本的图像,未必能够直接合并比较;如果标注人员不知道判定依据,训练数据中的分歧就可能被隐藏到模型里,之后再通过异常结果暴露出来。
复核路径决定异常能否被处理
质量系统需要为无法明确判断的结果保留路径。若所有边界样本都被强制分为合格与不合格,团队将失去观察不确定情况的机会,也难以解释阈值调整后哪些产品受到影响。
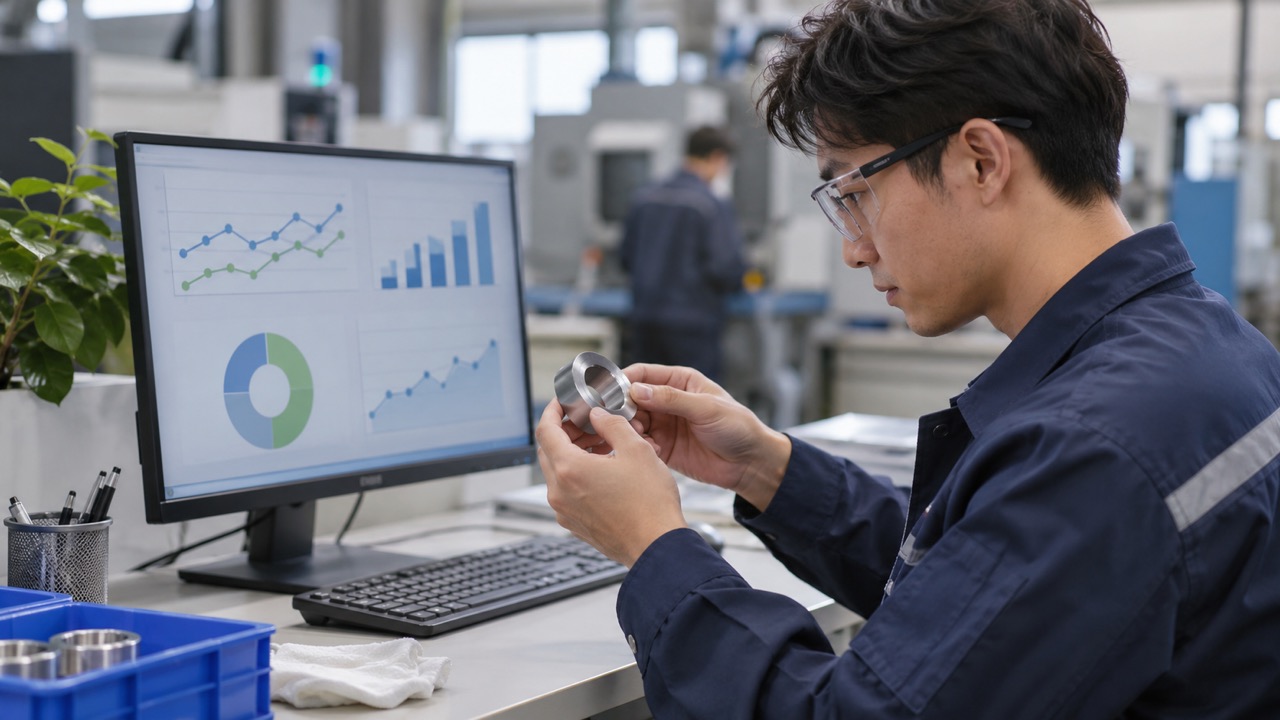
独立分析认为,复核不是简单增加人工步骤,而是让系统知道例外如何闭环。复核人员应能看到对应产品和必要证据,处理结果再进入记录;否则,同类例外可能不断出现,却没有形成可供改进的数据。
剔除动作同样需要确认。模型输出不合格,只说明系统给出了判断;对应产品是否已经离开正常流转路径,需要由实际工位流程验证。判断正确与执行正确应作为两个可检查事项。
质量记录应服务于定位问题
只有不合格数量,通常不足以解释原因。若记录能对应批次、工位、时间和检查版本,质量人员就更容易比较问题集中在哪些条件下出现,而不必事后从多套系统重新拼接线索。
同时也应避免把相关性直接当成原因。某一时段异常增多,可能与材料、设备、成像或标准变化有关;需要通过进一步核查区分,而不是单凭自动统计就认定某个工序已经失效。
产线变化后,原来的验收范围需要重新审视。新增型号、节拍调整或返修方式改变,都可能影响图像与动作之间的关系。保留变更记录,可以帮助团队确定哪些检查项目仍适用,哪些应重新验证。
在试点阶段,团队可以对照既定质量标准整理争议样本,明确哪些错误更需要优先处理。不同缺陷的后果与处理成本并不一致,因此不宜只用单一总体准确率评价全部质检工作。
后续维护还应覆盖操作交接。值班人员需要知道如何识别待复核产品、怎样恢复暂停工位,以及哪些情况应升级处理。只有模型会输出结果,却缺少这些实际流程,系统仍难以持续融入生产。
这些说明也应随产品和工序版本更新,并在交接时提供给相关人员。
在PG看来,自动质检的重点是建立可执行、可复核的质量流程。先讲清判定标准与产品去向,再把图像证据和版本记录连接起来,能够让技术选择始终对应具体生产任务。